


Tecnologia de processamento de moldagem de chapa metálica - métodos e aplicações comuns de moldagem


Tempo estimado de leitura: 29 minutos
As principais formas de materiais utilizados em processamento de chapa de metal são placas, seções e tubos. A fim de processar os componentes de chapa de metal com a forma exigida e outros requisitos, as matérias-primas devem primeiro ser cortadas em espaços em branco, conforme necessário. Este processo é denominado “sem corte”, que é o primeiro processo de processamento de chapa metálica.
Existem muitos métodos de apagamento, e os principais usados na produção são cisalhamento, puncionamento e corte, corte e vários outros tipos. A tabela a seguir fornece os métodos de apagamento comuns incluídos nos vários tipos de apagamento e suas aplicações.
| Classificação | Método | Equipamento | Aplicativo |
| Tosquia | 1. Corte manual 2. Corte linear da ferramenta da máquina 3. Corte curto 4. Tesouras de fresagem de disco | 1. Tesouras manuais, tesouras vibratórias portáteis, máquina de corte manual 2-1. Camada de cisalhamento de descarga 2-2 Camada de cisalhamento 3. Cama de cisalhamento vibratório 4-1. Tesouras de rolos redondos retos 4-2. Tesouras de rolos circulares inclinadas para baixo 4-3. Tesouras de rolos circulares de inclinação total | 1. Utilizado para processamento reto e curvo de aço baixo carbono, alumínio, cobre e suas ligas, papelão, compensado, placas plásticas e outras placas com espessura de material t≤4mm, com baixa precisão e baixa produtividade, mas de baixo custo. 2-1.Alta força de cisalhamento, alta produtividade para processamento de chapa de perfil linear, o material com cisalhamento manual. 2-2. A força de cisalhamento é pequena, adequada para linha reta de médio e grande porte, grande arco e processamento de placa chanfrada, espessura de cisalhamento de até 40 mm, o material com cisalhamento manual. 3. Adequado para curvas complexas, perfuração, processamento de entalhe, mas também pode cortar liga de titânio, o material com cisalhamento manual. 4-1. Adequado para curvas complexas, perfuração, processamento de entalhe, mas também cisalhamento de titânio adequado para cortar tiras de material, arco reto, circular, baixa precisão, corte de rebarba, adequado para pequenas peças de produção de pequenos lotes, material com cisalhamento manual, espessura de cisalhamento de até 30 mm 4-2. Corte em linha reta, arco (R menor), o resto do mesmo círculo em linha reta cisalhamento, espessura de cisalhamento de até 30 mm 4-3. Curva complexa, o resto do mesmo círculo reto de cisalhamento, espessura de cisalhamento de até 20 mm, precisão de ± 1 mm |
| Puncionamento e Corte | 1. Perfuração e corte | 1. Presses | 1. Normalmente usado para folha, queda de perfil (t≤10mm), perfuração, corte, entalhe e outro processamento, alta precisão (queda IT10, punção IT9), alta eficiência de produção, adequado para produção de médio e grande volume |
| Corte | 1. Corte de chama 2. Corte de plasma 3. Plaina de ar de arco de carbono 4. Corte de fio EDM 5. Corte a laser 6. Corte de água de alta pressão | 1. Cortador de gás, tocha de corte 2. Equipamento de corte, tochas de corte 3. Máquina de solda DC, alicate aplainador de ar 4.Máquina de corte de fio EDM 5. Máquina de corte a laser 6. Máquina de corte de água de ultra-alta pressão (≥400MPa) | 1. Pode ser usado para o processamento de ferro puro, aço de baixo carbono, aço de médio carbono e alguns aços de baixa liga, como chapa e material de perfil, recorte de forma interna, etc. com a precisão de ± 1 mm e baixo custo. 2. Aço carbono, aço inoxidável, aço de alta liga, liga de titânio, alumínio, cobre e suas ligas, materiais não metálicos, como a forma interna do obturador. Corte mais estreito, espessura de corte de até 200 mm, precisão de até ± 0. 5 mm, e pode ser cortado debaixo d'água 3. Para cortar, aparar, chanfrar e rebarbar aço de alta liga, alumínio, cobre e suas ligas, etc. 4. Para corte de precisão de vários materiais condutores, espessura de corte de até 300 mm ou mais, precisão de até ± 0,01 mm, pode cortar qualquer forma da curva plana e inclinação da parede lateral <30 ° da peça de trabalho, especialmente adequado para fabricação de matrizes de punção 5. Corte de precisão de vários materiais, espessura de corte pode exceder 10 mm, fenda 0. 15 ~ 0. 5 mm, precisão ≤ 0,1 mm, mas o equipamento é caro 6. Pode ser usado para uma variedade de metais, não metais (como vidro, cerâmica, rochas), pode ser combinado com o abrasivo, de alta precisão, para cortar cerâmicas de até 10 mm de espessura ou mais, mas o equipamento é caro |
| Corte | 1. Trabalho manual 2. Operação da máquina | 1-1. Viola 1-2.Serra manual, portátil de acordo com a máquina 1-3. Máquina de corte elétrico de tubos 1-4. Estrutura de corte de tubo 1-5.Máquina de corte de rebolo de mão controlada 2-1. Máquina de corte 2-2.Máquina aplainadora de borda, plaina 2-3. Máquina fresadora de chapas metálicas, fresadora 2-4.Lathe, máquina de perfuração | 1-1. Usado para cortar vários tipos, barras, tubos, placas e outros materiais metálicos e não metálicos, e pode serrar ranhuras, serrar materiais duros, ferramentas baratas, operação simples, mas trabalhosa, baixa produtividade 1-2.Para vários tipos, barras, tubos, placas e outros metais não endurecidos, processamento não metálico, alta produtividade, alto ruído 1-3. Para processamento de tubos de metal e plástico de ф200 ~ 1000mm 1-4. Processamento de tubos de médio e pequeno diâmetro 1-5. Vários metais, não metais (exceto metais não ferrosos, borracha e materiais plásticos), tipo, barra, processamento de material de tubo 2-1. Processamento de diversos perfis metálicos não temperados, barras, tubos, plásticos e madeira com alta produtividade 2-2.Para cortar, aparar, chanfrar e outro processamento de chapas com alta precisão e o mesmo material da serra. 2-3. Corte de placa, aparagem, alta precisão, pode cortar curvas complexas, material com máquina de serra 2-4. Para corte, chanfragem e aparagem de barras e tubos de vários materiais com alta precisão de processamento |
Deve-se notar que o método de estampagem deve ser selecionado em relação ao equipamento de processamento existente, capacidade de produção e os requisitos de precisão dos componentes de chapa metálica a serem processados, lote de produção, economia de processamento da empresa.
Folha em branco
A chapa é a matéria-prima mais comum usada no processamento de chapas. Dependendo dos requisitos de espessura, formato e precisão da placa usada, os métodos de processamento usados são diferentes, e os métodos mais comuns são cisalhamento, puncionamento, puncionamento de torre CNC, corte a gás, corte a laser, corte a plasma, etc.
Corte de folhas
O corte de corte é o uso do fio da faca superior e inferior para uma lâmina reta ou movimento de cisalhamento de lâmina de rolo rotativo para cortar peças em bruto, é uma variedade de métodos de processamento de peças em bruto de forma reta e curva (às vezes também pode obter a forma interna), é adequado para todos os tipos de materiais, exceto aço endurecido, materiais duros quebradiços (como ferro fundido, cerâmica, vidro, carboneto cimentado, etc.)
O processamento de cisalhamento da placa é relativamente simples, a figura a seguir é um esboço do princípio de funcionamento do cisalhamento, a lâmina superior 8 fixada na estrutura da faca 1, a lâmina inferior 7 fixada no leito inferior 4, a superfície do leito é instalada com um esfera 6, a fim de facilitar a alimentação do material da placa 5 móvel, após a placa defletora 9 para posicionamento do material da placa, posicione pelo pino de ajuste 10 para ajuste. O cilindro de pressão hidráulica 2 é usado para pressionar o material da placa para evitar que vire durante o cisalhamento. A placa de abrigo 3 é um dispositivo de segurança para evitar acidentes de trabalho. Ao trabalhar, o virabrequim de trabalho aciona o movimento do cursor de cisalhamento, usando a borda de cisalhamento superior e inferior do par de movimentos para cortar o material.

De acordo com as diferentes formas de força de cisalhamento aplicada, o cisalhamento tem principalmente duas formas de cisalhamento manual e cisalhamento mecânico.
Corte manual
O corte manual é o uso de equipamento de cisalhamento manual para separação por cisalhamento da placa ou do material da bobina. É um dos métodos de operação original mais simples, o equipamento de cisalhamento é simples, mas a intensidade do trabalho dos trabalhadores, a eficiência de processamento é baixa, principalmente para uma produção única de material fino e produção de pequeno lote quando a preparação de materiais ou processo de aparagem semiacabado.
1. Ferramentas para corte manual
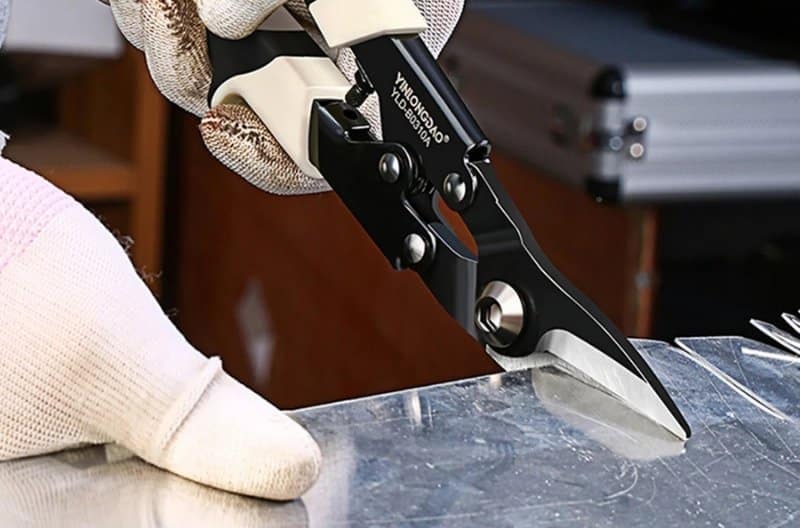
As ferramentas de corte manual são principalmente de boca reta, tesouras de boca curva, tesouras de mesa e tesouras pneumáticas portáteis, conforme mostrado abaixo.

Tesoura de boca reta e tesoura de boca curva [ver acima (a), (b)] é a ferramenta de tesoura manual mais simples, tesoura de boca reta porque a borda de cisalhamento para reta, usada para cortar o perfil reto do material da placa, pode cortar alumínio espessura da placa 1,5 mm, espessura da placa de aço 1 mm; cisalhamento de boca curva porque a borda de cisalhamento para a curva, então usada para cortar o perfil da curva do material da placa, pode cortar a espessura da placa de alumínio 2 mm, espessura da placa de aço 0,8 mm; (c) para o cisalhamento da mesa, ao usá-lo, o A lâmina inferior não se move, a lâmina superior manipulada pela alavanca, cisalhamento, do que o esforço de cisalhamento manual, principalmente para corte de material de chapa de 1,5 ~ 2 mm de espessura; (d), (e) mostrado cisalhamento direto acionado pelo vento e puncionamento acionado pelo vento é uma ferramenta de cisalhamento manual semimecanizada, espessura de cisalhamento de até 2,5 mm.
2. Operação de tesouras manuais
As etapas e métodos de operação de tesouras manuais são as seguintes.
- A mão direita segura a alça de cisalhamento (conforme mostrado na imagem abaixo), a alça de cisalhamento não deve ser exposta à palma da mão por muito tempo e a extremidade não deve ser segurada na palma da mão.

- Material para canhotos, a borda superior de cisalhamento e o quadrado da linha de cisalhamento. Ao cortar, a lâmina de cisalhamento abre a lâmina de cisalhamento três quartos do comprimento total, corte, a lâmina de cisalhamento não está completamente junta, deve deixar um quarto do comprimento da lâmina de cisalhamento, como mostrado na figura abaixo.

- Quando a borda de cisalhamento é fechada, a linha de pressão é cortada continuamente, a borda de cisalhamento deve ser sobreposta e a lacuna entre as duas bordas é mantida em 0 ~ 0,2 mm (o material é considerado um valor pequeno para material fino e um grande valor para material espesso), conforme mostrado na figura abaixo.

- Cortar cantos côncavos deve primeiro fazer um orifício para parar de rachar ou deixar uma certa distância no canto côncavo sem cortar, quebrar a conexão com a mão e, em seguida, limar e reparar até o tamanho de cisalhamento; para peças angulares, primeiro serre a raiz do canto e depois corte, conforme mostrado na figura abaixo.

3. Diferentes partes dos pontos de operação de cisalhamento manual
Para diferentes partes da estrutura, o cisalhamento manual deve ter diferentes métodos de cisalhamento, os pontos comuns de operação de cisalhamento manual são principalmente os seguintes.
- Cisalhamento de material redondo. Ao cortar material redondo, quando o material residual for estreito, pode-se cortar no sentido anti-horário, conforme mostrado na figura a seguir (a). Quando o material residual for largo, deve-se cortar no sentido horário, conforme mostrado na figura a seguir (b).

- Cisalhamento de material reto. Ao cortar material reto curto, a parte cortada é colocada no lado direito, conforme mostrado na Figura (a) abaixo. Ao cortar o material restante mais largo e o comprimento do corte mais longo, a parte cortada é colocada no lado esquerdo, conforme mostrado na figura (b) abaixo.

- Cisalhamento de tiras grossas. Ao cortar tiras mais grossas, o cabo inferior da tesoura deve ser preso em um torno e o cabo superior deve ser fixado em um pedaço de material de tubo, conforme mostrado na Figura 1-1.
- Cisalhamento do orifício interno. O método de cisalhar o orifício interno é: primeiro abra dois orifícios grandes na chapa e, em seguida, use a tesoura de dobra para cortar a linha espiral, expandindo-se gradualmente, conforme mostrado na Figura 1-2.

Gravura e kerfing
A gravura e o corte são outra forma de corte manual. Se limitado pelo equipamento de processamento e espaço operacional, estrutura da peça e outros fatores, o método de gravação e kerfing pode ser usado para processamento de moldagem.
1. Gravura e corte de burin
A gravação e corte de buril é o uso de movimento de corte de ponta de buril na peça de trabalho, tanto para corte de material, mas também para remover rebarbas, remoção de resíduos, etc, cada camada de metal burilada com espessura de 0,5 ~ 2 mm.

Tipos de burins
Brocas comumente usadas para buracos e buracos estreitos (veja acima), geralmente feitos de 45, T8, 65Mn e outro aço carbono para ferramentas e aço para molas forjado, e usados após afiação e têmpera além do revenido a baixa temperatura. A tabela a seguir fornece o processo de tratamento térmico e a dureza de brocas e grades de diferentes tipos de aço.
| Especificações de endurecimento | Especificações de endurecimento | Temperatura de ignição / ° C (Temperatura amarela e azul) | Temperatura de ignição / ° C (Temperatura amarela e azul) | Temperatura de ignição / ° C (Temperatura amarela e azul) | |
| Número de aço | Temperatura de aquecimento / ° C | Refrigerante (profundidade de imersão 5 ~ 6 mm) | 240 ± 10 | 280 ± 10 | 320 ± 10 |
| 45 | 830 ± 10 (Vermelho cereja claro) | Água | 53 ± 2 | 51 ± 2 | – |
| T8 | 780 ± 10 (Vermelho cereja) | Água | – | 56 ± 2 | 54 ± 2 |
| 65Mn | 820 ± 10 (Vermelho cereja claro) | Óleo | – | 54 ± 2 | 52 ± 2 |
Ao processar materiais macios (como aço de baixo carbono, ferro puro eletromagnético, etc.), use a broca plana com β de 30 ° ~ 50 °; ao processar materiais de dureza média (como aço de carbono médio, etc.), use a broca plana com β de 50 ° ~ 60 °; ao processar materiais mais duros (como aço de alta resistência, aço de alto carbono, aço para molas, etc.), use a broca plana com β de 60 ° ~ 70 °.
Antes de rebarbar, o material da placa a ser processado deve ser colocado em uma bigorna ou placa plana, dependendo da situação, pode ser fixado sob a fenda da almofada do material da placa em ferro macio e outros materiais auxiliares ou escolher mandril em forma de C ou pressão placa e outros acessórios. Quando a rebarbação do material da placa fina não tem mais do que 2 mm de espessura, o material da placa pode ser preso na rebarba do torno, consulte a figura a seguir (a). Use a broca plana ao longo das mandíbulas e oblíqua em relação à superfície da placa (cerca de 45 °) da direita para a esquerda corte com broca e faça a linha de corte com broca paralela às mandíbulas.
Ao rebarbar o material da placa grossa, faça a rebarba na bigorna (ou placa plana). Antes de rebarbar, você deve primeiro acolchoar o material de ferro macio sob o material da placa para evitar danos à borda cortante da rebarba. O primeiro burra o entalhe de acordo com a linha do escriba e, em seguida, bate no buril com um martelo de mão para quebrá-lo. Para tamanhos maiores ou formas mais complexas do material da placa, geralmente, faça uma fileira de pequenos orifícios densos ao redor da linha de contorno da peça de trabalho primeiro e, em seguida, escarifique para retirar, consulte a figura (b) abaixo.

2. Grinder kerfing
Grinder kerfing é o processamento de peças usando o movimento de corte da borda do moedor, principalmente para placas mais finas e remoção de cabeças de rebites e parafusos da peça de trabalho. Os kills comumente usados são os kills superiores e inferiores (veja a Figura abaixo), que usam os mesmos materiais, métodos de afiação e processamento que os burins. O triturador superior tem uma borda "única afiada", enquanto o triturador inferior é geralmente feito de lâminas de tesoura ou trilhos.

O corte do moedor é feito com um martelo de trenó e geralmente é usado para cortar folhas grandes e grossas (> 3 mm). Antes de cortar, a folha deve ser colocada plana no moedor inferior, a parte de sucata deve ser sondada para o moedor inferior, a linha do moedor deve ser corrigida para que a linha do moedor coincida com o moedor inferior, o moedor superior deve ser alinhado com o linha do moedor na folha, a largura de 1/3 do moedor deve ser sondada e o moedor inferior deve ser colocado contra o moedor inferior. O diagrama a seguir mostra como usinar uma peça de chapa Q235A com 4 mm de espessura.
Ao fazer um kerf em uma linha reta, mantenha a frente do triturador superior perpendicular à folha e a borda com uma inclinação de 10 ° ~ 15 ° em relação à folha, conforme mostrado na figura (a) abaixo.

(a) Posição da grade e ângulo de inclinação (b) Linha da pupila externa (c) Orifício quadrado interno (d) Orifício redondo interno
Ferramentas Grinder Kerfing
Ao fazer o kerf em uma curva, as lâminas do moedor superior e inferior são retas e a linha de kerfing pode ser apenas uma seção reta, então a essência do kerfing ao longo da curva é fazer o kerf ao redor da curva para formar um polígono recortado. Ao mesmo tempo, quanto mais freqüentemente a folha é girada e quanto mais curto for o martelamento, mais fácil será cortar a curva aproximada, consulte a figura (b) acima.
Ao cortar o orifício quadrado interno, para fazer uma abertura precisa, primeiro alinhe a trituradora inferior com a trituradora inferior e incline a trituradora superior em um ângulo de 10 ° a 15 ° para entrar em contato com a folha, em seguida, bata suavemente na abertura, e quando o o corte é 2 a 3 vezes mais longo que a largura da lâmina, coloque o amolador superior plano no corte inicial e corte, veja a Figura (c) acima.
Ao perfurar o orifício interno, a primeira etapa é selecionar o ponto de partida para um corte fácil, geralmente em uma posição que torna mais fácil apoiar a folha e fazer uma tangente ao círculo interno após o ponto inicial para alinhar o triturador inferior, veja a figura (d) acima, o método de kerf é o mesmo que a curva externa na Figura (b) acima.
Com equipamento de cisalhamento manual para corte da barra e bloco de material, geralmente ocorrerá maior deformação por flexão, portanto, antes do uso, deve ser calibrado.
Cisalhamento mecânico
O cisalhamento mecânico é o uso de máquinas e equipamentos de cisalhamento especiais para separação por cisalhamento de chapas de metal, etc., é o método de cisalhamento mais comumente usado no processamento de chapas de metal, alta produção e eficiência de processamento.
Os equipamentos de cisalhamento mecânico são principalmente tesouras, tesouras vibratórias, tesouras de laminação, etc. De acordo com diferentes equipamentos de cisalhamento, os métodos de cisalhamento podem ser divididos em cisalhamento plano, cisalhamento, cisalhamento de vibração e cisalhamento de rolamento. Equipamento de material de placa de cisalhamento comumente usado, principalmente tesouras, tesouras de vibração, etc.
1. Máquina de corte
A máquina de corte é usada principalmente para cortar material de placa e só pode cortar uma linha reta. A máquina de cisalhamento de acordo com as diferentes formas de transmissão é dividida em tesouras de transmissão mecânica e tesouras de transmissão hidráulica, uma espessura da placa de cisalhamento de menos de 10 mm tesouras mais estrutura de transmissão mecânica, a espessura da placa de cisalhamento maior que 10 mm tesouras mais estrutura de transmissão hidráulica. Como o cisalhamento da placa grossa é fácil de produzir deformação de flexão e torção, portanto, a espessura da placa de 12 mm abaixo do processamento de cisalhamento da placa na produção de uso extensivo.
- O método básico de corte.
Máquina de cisalhamento de acordo com o conjunto de lâmina superior e inferior é dividido em cisalhamento de lâmina plana e cisalhamento de lâmina oblíqua, cisalhamento de lâmina oblíqua do que economia de trabalho de cisalhamento de lâmina plana, mais para cortar a largura do maior tamanho e espessura da placa fina. A figura a seguir (a) para as lâminas superior e inferior usando o diagrama de cisalhamento da borda oblíqua.

O cisalhamento da borda chanfrada pode reduzir muito a força de cisalhamento. A borda chanfrada corta a borda inferior é horizontal, a borda superior e a borda inferior é um certo ângulo de estado inclinado, na borda superior e inferior entre o cisalhamento, porque a borda superior de cisalhamento é inclinada, corte a borda e o comprimento de contato do material do que largura do material da placa é muito menor. Portanto, este curso de cisalhamento, a força de cisalhamento é um trabalho pequeno e suave, adequado para cisalhamento de pequena espessura, largura do material da placa.
Geralmente, o ângulo de inclinação φ da aresta de cisalhamento superior está entre 1 ° e 6 °. Quando a espessura da folha é 3 ~ 10 mm, tome φ = 1 ° ~ 3 °, quando a espessura é 12 ~ 35 mm, tome φ = 3 ° ~ 6 °. γ para o ângulo frontal, pode reduzir a rotação do material durante o cisalhamento; α para o ângulo traseiro, pode reduzir o atrito entre a borda e o material. γ geralmente leva 15 ° ~ 20 °, α geralmente leva 1,5 ° ~ 3 °.
A figura (b) acima é um diagrama esquemático da aplicação do cisalhamento de lâmina plana cisalhamento de lâmina plana, cisalhamento entre as bordas paralelas superior e inferior. β geralmente leva 0 ° ~ 15 °, este curso de cisalhamento é pequeno, força de cisalhamento, adequado para espessura de cisalhamento e largura de material de placa pequena.
- Seleção do modelo da máquina de corte.
As principais especificações da calibração de cisalhamento são: t × B, t para a espessura máxima permitida do material de cisalhamento, B para a largura máxima de cisalhamento permitida. As tesouras selecionadas não podem ser usadas para processar mais do que a largura B e a espessura máxima permitida da placa para a peça de trabalho.
Mas no cisalhamento de materiais de maior resistência (como aço de mola, placa de aço de alta liga), você também deve verificar a espessura máxima permitida da placa tmax. Isso ocorre porque o projeto de cisalhamento, geralmente de acordo com o material de dureza média de cisalhamento (resistência à tração de cerca de 500MPa aço 25 ~ 30) a considerar. Portanto, se a resistência à tração do material de cisalhamento σb> 500MPa, a espessura máxima permitida da placa de cisalhamento tmax, pode ser calculado de acordo com a seguinte fórmula.

t —– Calibração da máquina de cisalhamento da espessura máxima permitida da placa de cisalhamento, mm
σb —– Resistência à tração do material a ser cortado, Mpa
tmax —- Espessura de cisalhamento máxima permitida, mm
Através da fórmula acima, a conversão da espessura máxima permitida da placa de cisalhamento se menor que a espessura do material a ser cortado, neste cisalhamento pode ser usada. A tabela a seguir mostra as especificações técnicas dos modelos de máquinas de corte.
| Parâmetros | Q11-1 × 1000 | QY11-4 × 2000 | Q11-4 × 2500 | Q11-12 × 2000 | Q11Y-16 × 2500 |
| Espessura da placa cortada / mm | 1 | 4 | 4 | 12 | 16 |
| Largura do palato cortado / mm | 1000 | 2000 | 2500 | 2000 | 2500 |
| Ângulo de corte | 1 ° | 2 ° | 1 ° 30 ' | 2 ° | 1 ° ~ 4 ° |
| Número de viagens (Tempos / minuto) | 65 | 22 | 45 | 30 | 8~12 |
| Distância de backgauge | 500 | 25~500 | 650 | 750 | 900 |
| Potência / kW | 0.6 | 6.5 | 7.5 | 13 | 22 |
| Forma de estrutura | Transporte sob a maquinaria | Underdrive hidráulico | Transmissão mecânica | Transmissão mecânica | Transmissão hidráulica |
- Seleção da folga de cisalhamento.
O tamanho da folga entre as lâminas superior e inferior da máquina de corte, a seção de corte e a qualidade da superfície das peças cortadas têm um grande impacto. Uma folga muito pequena tornará a parte fraturada do material da placa fácil de comprimir e aumentará a força de cisalhamento e, às vezes, danificará a máquina; a lacuna é muito grande, isso fará com que o material da placa na deformação de cisalhamento, a formação de uma grande rebarba.
O valor de folga razoável de cisalhamento está relacionado ao corte do material, a espessura da folha t. O valor pode ser selecionado com referência à tabela a seguir.
| Tipos de materiais | Liberação (t) | Tipos de materiais | Liberação (t) |
| 1. Ferro puro eletromagnético Aço macio (aço macio) 2. Aço duro (aço de médio carbono ou aço de alta resistência) 3.Silício eletrotécnico 4. aço | 1.6~9 2.6~9 3.8~12 4.7~11 | 1. Aço Inoxidável 2. Baixa liga de aço 3. Alumínio rígido, latão 4. Alumínio à prova de ferrugem | 1.7~13 2.6~10 3.6~10 4.5~8 |
- Método do processo de cisalhamento.
Uma máquina de cisalhamento é o uso do fio da faca superior e inferior para a lâmina reta para cortar a folha em branco, tesoura, a fim de cortar a folha em um determinado formato e tamanho da folha, a máquina de corte é configurada com um bloqueio dispositivo, dispositivo de bloqueio pela placa de bloqueio frontal, placa de bloqueio traseira, placa de bloqueio lateral e uma composição de placa de bloqueio de ângulo especial. Antes e depois, a placa defletora e a placa defletora lateral podem ser instaladas na mesa ou cama da máquina de corte e podem ser ajustadas a qualquer momento por meio do mecanismo de ajuste para o ajuste da posição frontal, traseira, esquerda e direita, a placa defletora em forma de ângulo é geralmente instalado na fenda em forma de T na mesa, de acordo com a forma da placa o material a ser cortado será instalado e fixado em diferentes posições na cama. Na operação de cisalhamento, em primeiro lugar, deve cumprir rigorosamente o cisalhamento de acordo com os procedimentos operacionais de segurança; em segundo lugar, deve garantir que a superfície de cisalhamento dos requisitos de linearidade e paralelismo da chapa cortada e minimizar a distorção da placa, a fim de obter peças de alta qualidade. Para este fim, de acordo com os diferentes materiais da placa de cisalhamento, correspondendo à seleção de diferentes métodos de processo de cisalhamento.
Para largura geral do corte do material da placa, pode ser riscado ou posicionado com o contra recuo e ajustar a posição do contra recuo com um parafuso. O cisalhamento com a primeira placa de pressão será o material da placa pressionado e, em seguida, será equipado com a borda de cisalhamento superior da placa de arrasto para baixo, o material da placa na borda de cisalhamento superior e inferior escalonado quando cortado, seção de cisalhamento geralmente sem processamento subsequente, para garantir a qualidade do cisalhamento, conforme mostrado na Figura (a) abaixo.
Para uma largura maior da faixa de cisalhamento, se a placa usar o posicionamento do batente, sua parte saliente irá ceder devido ao peso próprio, e a proporção da saliência e a espessura da placa B / t, maior será o erro de posicionamento . Portanto, quando a largura da tira excede 300 ~ 400 mm, o defletor frontal deve ser usado para o posicionamento, conforme mostrado na Figura (b) abaixo, e a posição do defletor frontal pode ser posicionada com uma ferramenta de medição comum ou placa de amostra .

Ao cisalhar lã trapezoidal e triangular, o batente lateral pode ser usado com outros batentes para posicionamento. Ao instalar, você pode primeiro colocar a placa de amostra na mesa para alinhar a borda inferior e, em seguida, ajustar o batente lateral e fixá-lo. Em seguida, ajuste o batente de acordo com a placa de amostra e use o batente lateral e o batente para posicionar ao cortar, conforme mostrado na Figura (c). Além disso, também é possível usar o defletor lateral e outros defletores juntos para posicionamento, conforme mostrado na Figura (d) ~ Figura (f).
No cisalhamento de material estreito, devido ao material da placa do dispositivo de pressão mais longe e não pode ser pressionado, a fim de cisalhar com segurança e suavidade, pode ser adicionado com a mesma espessura do material da placa cisalhada e pressão da placa de pressão firme para cisalhamento, o a placa de pressão pode ser mais espessa, conforme mostrado na Figura abaixo. A placa fina não pode ser adicionada à almofada, diretamente através da placa de pressão será pressionada com firmeza.

Corte o material estreito com uma almofada
- Qualidade e precisão de cisalhamento
O cisalhamento de lâmina chanfrada é o mais amplamente utilizado na produção de equipamento de cisalhamento. O uso de cisalhamento de lâmina chanfrada da placa para cortar a largura de cisalhamento das peças de cisalhamento pode ser determinado de acordo com a tabela a seguir.
Tolerância da largura de cisalhamento mm
| Espessura do material | ≤2 | ≤2 | > 2 ~ 4 | > 2 ~ 4 | > 4 ~ 7 | > 4 ~ 7 | > 7 ~ 12 | > 7 ~ 12 |
| Largura de cisalhamento | UMA | B | UMA | B | UMA | B | UMA | B |
| ≤120 | ± 0,4 | ± 0,8 | ± 0,5 | ± 1,0 | ± 0,8 | ± 1,5 | ± 1,2 | ± 2,0 |
| > 120 ~ 315 | ± 0,6 | ± 0,8 | ± 0,7 | ± 1,0 | ± 1,0 | ± 1,5 | ± 1,5 | ± 2,0 |
| > 315 ~ 500 | ± 0,8 | ± 1,2 | ± 1,0 | ± 1,5 | ± 1,2 | ± 2,0 | ± 1,7 | ± 2,5 |
| > 500 ~ 1000 | ± 1,0 | ± 1,2 | ± 1,2 | ± 1,5 | ± 1,5 | ± 2,0 | ± 2,0 | ± 2,5 |
| > 1000 ~ 2000 | ± 1,2 | ± 1,8 | ± 1,5 | ± 2,0 | ± 1,7 | ± 2,5 | ± 2,2 | ± 3,0 |
| > 2.000 ~ 3150 | ± 1,5 | ± 1,8 | ± 1,7 | ± 2,0 | ± 2,0 | ± 2,5 | ± 2,5 | ± 3,0 |
Se a largura da tira é o tamanho da peça, a precisão dimensional que ela pode alcançar é a precisão do rebaixo, que pode ser determinada de acordo com a tabela a seguir.
Precisão de corte da máquina de corte inclinado mm
| Espessura da placa / t | Largura | Largura | Largura | Largura | Largura |
| Espessura da placa / t | < 50 | 50~100 | 100~150 | 150~220 | 220~300 |
| < 1 | +0,2 -0,3 | +0,2 -0,4 | +0,3 -0,5 | +0,3 -0,6 | +0,4 -0,6 |
| 1~2 | +0,2 -0,4 | +0,3 -0,5 | +0,3 -0,6 | +0,4 -0,6 | +0,4 -0,7 |
| 2~3 | +0,3 -0,6 | +0,4 -0,6 | +0,4 -0,7 | +0,5 -0,7 | +0,5 -0,8 |
| 3~5 | +0,4 -0,7 | +0,5 -0,7 | +0,5 -0,8 | +0,6 -0,8 | +0,6 -0,9 |
O uso de cisalhamento de borda chanfrada a partir da retilinidade de cisalhamento da placa, verticalidade da tolerância, altura da rebarba de cisalhamento permitida pela tabela a seguir.
Tolerância de retilinidade de cisalhamento mm
| Espessura do material | ≤2 | ≤2 | > 2 ~ 4 | > 2 ~ 4 | > 4 ~ 7 | > 4 ~ 7 | > 7 ~ 12 | > 7 ~ 12 |
| Largura de cisalhamento | UMA | B | UMA | B | UMA | B | UMA | B |
| ≤120 | 0.2 | 0.3 | 0.2 | 0.3 | 0.4 | 0.5 | 0.5 | 0.8 |
| > 120 ~ 315 | 0.3 | 0.5 | 0.3 | 0.5 | 0.8 | 1.0 | 1.0 | 1.6 |
| > 315 ~ 500 | 0.4 | 0.8 | 0.5 | 0.8 | 1.0 | 1.2 | 1.2 | 2.0 |
| > 500 ~ 1000 | 0.5 | 0.9 | 0.6 | 1.0 | 1.5 | 1.8 | 1.8 | 2.5 |
| > 1000 ~ 2000 | 0.6 | 1.0 | 0.8 | 1.6 | 2.0 | 2.4 | 2.4 | 3.0 |
| > 2.000 ~ 3150 | 0.9 | 1.6 | 1.0 | 2.0 | 2.4 | 2.8 | 3.0 | 3.6 |
2. Esta tabela se aplica à largura de cisalhamento da espessura da placa de 25 vezes mais e à largura de 30 mm ou mais peças de cisalhamento de metal.
Tolerância de perpendicularidade de cisalhamento mm
| Espessura do material | ≤2 | ≤2 | > 2 ~ 4 | > 2 ~ 4 | > 4 ~ 7 | > 4 ~ 7 | > 7 ~ 12 | > 7 ~ 12 |
| Largura de cisalhamento | UMA | B | UMA | B | UMA | B | UMA | B |
| ≤120 | 0.3 | 0.4 | 0.5 | 0.7 | 0.7 | 1.0 | 1.2 | 1.4 |
| > 120 ~ 315 | 0.5 | 1.0 | 1.0 | 1.2 | 1.5 | 1.8 | 2.0 | 2.2 |
| > 315 ~ 500 | 0.8 | 1.4 | 1.4 | 1.6 | 1.8 | 2.0 | 2.2 | 2.4 |
| > 500 ~ 1000 | 1.2 | 1.8 | 1.8 | 2.0 | 2..2 | 2.4 | 2.6 | 3.0 |
| > 1000 ~ 2000 | 2.0 | 2.6 | 3.0 | 6.0 | 6.0 | 6.5 | – | – |
Altura admissível da rebarba de cisalhamento mm
| Espessura do material / grau de precisão | ≤0,3 | 0.3~0.5 | 0.5~1.0 | 1.0~1.5 | 1.5~2.5 | 2.5~4.0 | 4.0~6.0 | 6.0~8.0 | 8.0~12.0 |
| E | ≤0,03 | ≤0,04 | ≤0,05 | ≤0,06 | ≤0,08 | ≤0,10 | ≤0,12 | ≤0,14 | ≤0,16 |
| F | ≤0,05 | ≤0,06 | ≤0,08 | ≤0,12 | ≤0,16 | ≤0,20 | ≤0,25 | ≤0,30 | ≤0,35 |
| G | ≤0,07 | ≤0,08 | ≤0,12 | ≤0,18 | ≤0,32 | ≤0,35 | ≤0,40 | ≤0,60 | ≤0,70 |
2. Máquina de corte vibratória
O cisalhamento por vibração também é conhecido como máquina de puncionamento de cisalhamento, cisalhamento de passo curto. Cisalhamento vibratório geralmente de acordo com o riscador ou placa de amostra para cisalhamento, comumente usado no processamento de espessura de material abaixo de 2 mm, o raio de curvatura do contorno interno e externo maior da superfície de corte, também pode ser usado para estampar após formar grande e médio de tamanho reduzido de peças de ponta.
- Estrutura de cisalhamento de vibração e princípio de funcionamento.
Estrutura de forma de cisalhamento vibratório conforme mostrado na Figura (a) abaixo.
Cisalhamento vibratório pela base da máquina, leito, faca de corte superior e inferior e sistema de transmissão. A faca de corte superior fixada na sede da faca, conectada ao eixo excêntrico através da haste de conexão, acionada por um motor elétrico a 1500 ~ 2000 vezes por minuto de vibração recíproca rápida, o curso de cerca de 2 ~ 3 mm, a faca de corte superior e o ângulo de inclinação relativo da lâmina da faca de corte inferior de 20 ° ~ 30 °, e a faca de corte superior e inferior em si tem um grande ângulo de inclinação (cerca de 0 ° ~ 15 °), consulte a Figura (b) abaixo. A borda de cisalhamento é mais estreita e as duas pontas de faca geralmente estão em contato. A sobreposição é de cerca de 0,2 ~ 1,0 mm.

Cisalhamento vibratório em material de cisalhamento é o uso de transmissão mecânica gerada pelo movimento de ida e volta de alta velocidade do fio da navalha e do fio da navalha inferior para formar um movimento relativo escalonado do material da placa, uma pequena seção de uma pequena seção de cisalhamento, este método de processamento denominado cisalhamento de vibração, devido ao processo de cisalhamento não é contínuo, então a eficiência de produção é muito baixa e baixa qualidade de cisalhamento, aresta de corte áspera, há minúsculas formas irregulares, a forma da peça bruta e baixa precisão de processamento , mas porque a estrutura de cisalhamento de vibração é simples, fácil de operar, boa adaptabilidade para cisalhar diferentes formas, tamanhos de peças e espaços em branco.
- A escolha do modelo de cisalhamento vibratório
Na seleção de cisalhamento vibratório, principalmente com base na espessura do material da placa para escolher. O cisalhamento vibratório é feito principalmente por traçar ao longo do material da placa para cortar linhas retas, curvas e contornos do furo da obra. Às vezes, eles também são usados para aparar produtos semiacabados de estampagem. Se você aumentar o curso e mecanismo de ajuste de altura fechado, substituído pelas ferramentas de puncionamento e cisalhamento correspondentes, mas também para dobrar, puncionar ranhura, pressionar tendões, entalhe formando e outros processos de estampagem. Para cisalhamento de placas grandes, geralmente você pode escolher a tesoura de vibração portátil. A tabela a seguir mostra as especificações técnicas das tesouras vibratórias da série Q34 comumente usadas.
Especificações técnicas de tesouras vibratórias
| Parâmetros técnicos | Modelo de Especificação | Modelo de Especificação | Modelo de Especificação | Modelo de Especificação |
| Parâmetros técnicos | Q34-2.5 | Q34-4 | Q34-5 | Q34-6.3 |
| Tosquia | 2.5 | 4 | 5 | 6.3 |
| Socos | – | 1.5 | 2 | 4 |
| Dobrando | – | 3 | 3.5 | 3.5 |
| Groove Punching | – | – | 3 | 3 |
| Entalhe | – | – | 3 | 3 |
| Pressionando | – | – | 3 | 3 |
| Crimpagem | – | – | 2.5 | 2.5 |
| Flanging | – | – | 3.5 | 3.5 |
| Profundidade da garganta / mm | 870 | 1050 | 1050 | 1260 |
| Velocidade de corte / (m / min) | – | – | 5 | 5 |
| Número de viagens (vezes / min) | 1420 | 850/1200 | 1400/2800 | 2000/1000 |
| Comprimento do curso / mm | 6.6 | 7 | 1.7/3.5 | 1.7/6 |
| Potência / kW | 1 | 2.8 | 1.5 | 1.9/1.8 |
3. Tesoura de laminação
A tesoura de laminação, também conhecida como tesoura de laminação a disco (cisalhamento de disco), de acordo com o número de sua faca de fresagem pode ser dividida em multi-laminação e laminação única de dois tipos de estrutura. Tesoura de laminação de laminação única apenas um par de lâmina de cisalhamento de disco e tesoura de laminação de laminação múltipla instalada no fuso com uma variedade de combinações de pares de lâmina de cisalhamento de disco, geralmente usada para cortar o material da placa ao mesmo tempo na largura de a tira ou o material da tira pode melhorar muito a produtividade.
A cisalhamento de rolamento pode atingir uma linha reta de cisalhamento, mas também junto com a curva de cisalhamento. O uso da tesoura de laminação pode cortar recursos redondos ou em forma de curva, certos pequenos lotes de produção de grandes peças de estamparia, ela pode ser usada em vez de puncionar sob o material ou aresta de corte, mas a qualidade do cisalhamento e a produtividade não são altas. Mais utilizada na produção de uma guilhotina única, sua estrutura é mostrada na figura a seguir.

10-Eixo oscilante; 11-Manipulação alça
Engrenagem cônica 12 ~ 15; Lâmina de 16 rolos; 17-Eixo de transmissão; 18-Assentos
Tesoura de rolamento
- Método de cisalhamento de rolamento
A tesoura rolante é usada para cisalhar a placa com um par de lâminas de cisalhamento de disco na direção oposta da rotação. De acordo com as diferentes configurações da borda de cisalhamento de disco, o método de cisalhamento de rolamento pode ser dividido em três. Conforme mostrado na Figura abaixo, a configuração reta é adequada para cortar a placa em tiras de material ou pedaços quadrados cortados em pedaços redondos; a configuração reta oblíqua é adequada para cortar peças brutas ou furos redondos; a configuração oblíqua é adequada para cortar qualquer perfil de curva da peça bruta.

- Seleção do modelo de cisalhamento de rolamento
Seleção de cisalhamento de rolamento, os principais parâmetros do processo nominal são permitidos para cisalhar a espessura máxima. Com o disco de cisalhamento para cortar o perfil de curva da peça bruta, você também precisa saber o diâmetro máximo e o raio mínimo de curvatura de cisalhamento permitido. Por exemplo, cisalhamento de rolamento do tipo Q23-4 × 1000, pode cortar a espessura máxima da placa de 4 mm, o diâmetro máximo de 1000 mm.
Com a peça em bruto de perfil de curva de cisalhamento de rolamento, o raio de curvatura tem um certo limite, o raio mínimo de curvatura e o diâmetro da lâmina de cisalhamento, a espessura do material da placa. Ao cisalhamento de rolamento o raio mínimo de curvatura é mostrado na tabela abaixo.
Raio mínimo de curvatura para cisalhamento de laminação mm
| Diâmetro da lâmina de cisalhamento | Espessura da folha | Espessura da folha | Espessura da folha |
| Diâmetro da lâmina de cisalhamento | < 1 | 1.5~2.5 | 3~6 |
| Diâmetro da lâmina de cisalhamento | Raio mínimo de curvatura | Raio mínimo de curvatura | Raio mínimo de curvatura |
| 75 90 100 125 | 40 50 50 50 | 45 75 75 90 | 50 85 90 90 |
Os modelos de especificações técnicas das tesouras de laminação comumente usadas para processamento posterior são mostrados na tabela abaixo.
Especificações técnicas de tesouras de rolamento
| Parâmetros técnicos | Q23-3 × 1500 | Q23-4 × 1000 |
| Espessura da placa de cisalhamento / mm | 0.5~3 | 1~4 |
| Limite de resistência da placa de cisalhamento σb / MPa | ≤450 | ≤450 |
| Comprimento do cantilever do mainframe (garganta) / mm | 1500 | 1000 |
| Comprimento do balanço do contraponto / mm | 1075 | 740 |
| Diâmetro da lâmina de cisalhamento / mm | 60 | 80 |
| Diâmetro de cisalhamento da placa / mm | 400~1500 | 350~1000 |
| Largura de cisalhamento da placa / mm | 150~1200 | 150~750 |
- A qualidade e a precisão da cisalhamento de rolamento.
O desvio mínimo da largura da tira cisalhada usando cisalhamento de rolamento é mostrado na tabela a seguir.
Desvio mínimo de largura para tiras de cisalhamento de rolo mm
| Largura da faixa | Espessura da folha | Espessura da folha | Espessura da folha |
| Largura da faixa | Cerca de 0,5 | 0.5~1 | 1~2 |
| Cerca de 20 20~30 30~50 | -0,05 -0,08 -0,10 | -0,08 -0,10 -0,15 | -0,10 -0,15 -0,20 |

Eu quero máquina de tosquia.